Il futuro della biomassa miceliale
L’efficienza dei bioreattori airlift VINCI per un’ossigenazione perfetta, una miscelazione delicata e uno scale-up senza compromessi.
La sfida
Le alternative alla carne a taglio intero a base di funghi filamentosi puntano a riprodurre fibra, morso e struttura del muscolo animale. Ciò dipende dalla crescita di ife miceliali lunghe e integre in una coltura omogenea a morfologia controllata — e le ife sono meccanicamente fragili. In un bioreattore agitato convenzionale, la zona dell'estremità della girante è una delle principali fonti di danno da taglio, insieme allo scoppio delle bolle e alle alte velocità del gas in ingresso allo sparger [1]. Uno sforzo di taglio eccessivo frammenta le ife, degradando proprio la rete fibrosa che dà al prodotto finale la sua consistenza.
Il processo è quindi un equilibrio: la coltura ha bisogno di sufficiente trasferimento di ossigeno e miscelazione per sostenere una crescita densa di biomassa, ma erogati con delicatezza tale da preservare lunghezza e morfologia dei filamenti in tutto il volume del bioreattore.
La tecnologia VINCI applicata — airlift
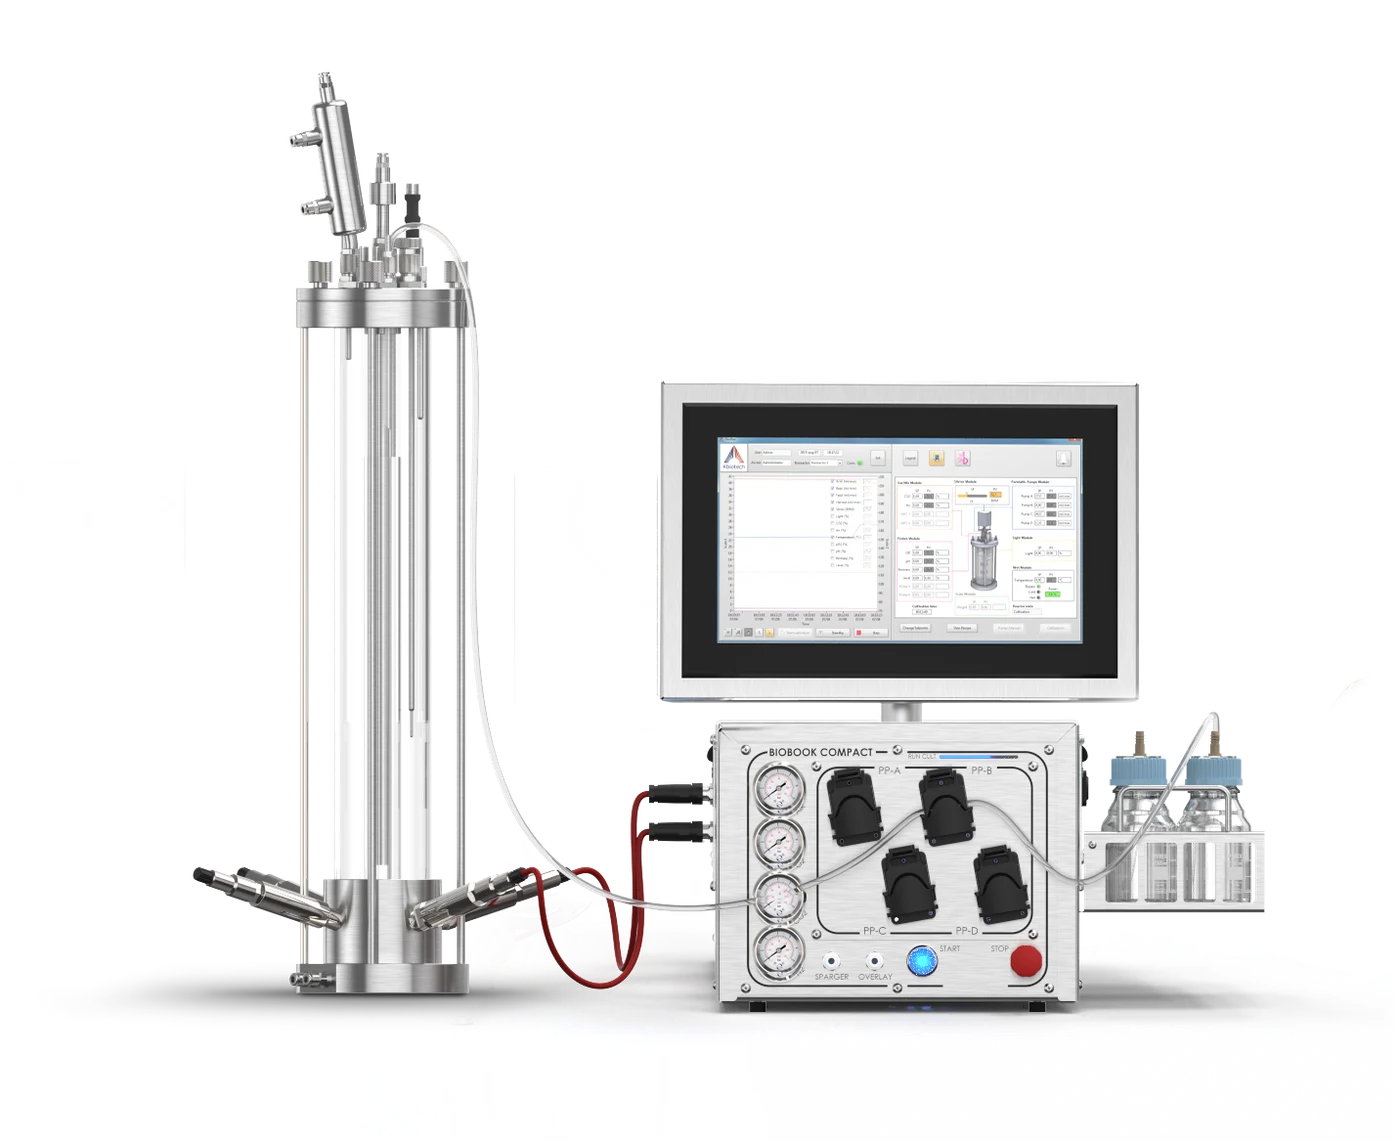
Per questa applicazione la tecnologia di riferimento è il bioreattore airlift, dove la circolazione del liquido è guidata dal gas iniettato (loop riser/downcomer) anziché da una girante in rotazione. Questo elimina la zona a più alto sforzo di taglio del sistema pur garantendo ossigeno e miscelazione.
- Miscelazione senza girante, a basso taglio. La circolazione guidata dal gas elimina lo sforzo di taglio all'estremità della girante che frammenta le ife, preservando la morfologia filamentosa che determina la consistenza [1][2].
- Distribuzione omogenea di ossigeno e nutrienti. Il loop riser/downcomer mantiene gas e nutrienti ben distribuiti in tutto il volume utile — importante per una crescita miceliale uniforme e densa [2].
- Scale-up efficiente e a minor consumo. La geometria airlift non ha parti meccaniche in movimento, ha consumi energetici inferiori e pulizia più semplice; è la configurazione consolidata per la biomassa di funghi filamentosi su larga scala (es. reattori airlift a loop esterno da 150 m³) [2].
- Controllo di processo Bioflex™. Ricette automatizzate, audit trail e dati conformi a FDA 21 CFR Part 11 su tutte le scale.
Dalla ricerca alla produzione, un’unica piattaforma
Gli stessi parametri e le stesse ricette Bioflex™ ti accompagnano dal banco alla scala industriale, riducendo i rischi di trasferimento tra gli stadi.
Bioreattori e fermentatori sterilizzabili in situ per R&S
Serie BioSIP.
Vedi sistema →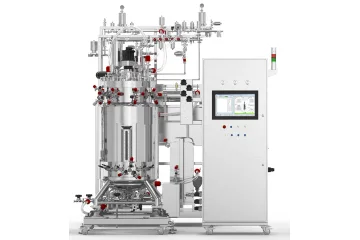
Bioreattori e fermentatori sterilizzabili in situ per pilota e produzione
Serie BioFerm.
Vedi sistema →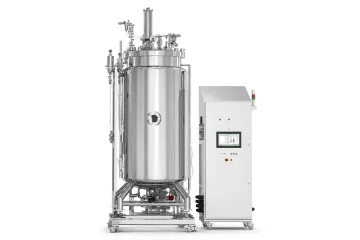
Bioreattori e fermentatori sterilizzabili in situ su larga scala
Bioreattori su misura.
Vedi sistema →Benchmark di performance
I dati seguenti sono benchmark consolidati di settore/letteratura per la biomassa di funghi filamentosi, citati per mostrare intervalli credibili — non risultati di VINCI o dei clienti.
- Scala airlift commerciale ~150 m³. La micoproteina da funghi filamentosi è prodotta commercialmente in bioreattori airlift a loop esterno con volumi utili intorno a 150–155 m³ [2].
- Senza girante = minor taglio + minor potenza. I reattori airlift sono scelti per una gestione gas ben miscelata, minore sforzo di taglio sulle cellule, minori consumi energetici e minori costi di capitale rispetto ai bioreattori agitati alla scala [2].
Parliamo del tuo processo
Raccontaci la tua applicazione: il nostro team di ingegneri ti risponde entro 24 ore.