El futuro de la biomasa micelial
La eficiencia de los biorreactores airlift de VINCI para una oxigenación perfecta, una mezcla suave y un escalado sin concesiones.
El reto
Las alternativas a la carne en pieza elaboradas con hongos filamentosos buscan reproducir la fibra, la mordida y la estructura del músculo animal. Eso depende de hacer crecer hifas miceliales largas e intactas, en un cultivo homogéneo y con morfología controlada, y esas hifas son mecánicamente frágiles. En un tanque agitado convencional, la zona de la punta del impulsor es una de las principales fuentes de daño por cizalla, junto con el estallido de burbujas y las altas velocidades a la entrada del sparger [1]. Una cizalla excesiva fragmenta las hifas y degrada justamente la red fibrosa que da textura al producto final.
El proceso es, por tanto, un equilibrio: el cultivo necesita transferencia de oxígeno y mezcla suficientes para sostener una biomasa densa, pero aportadas con la suavidad necesaria para preservar la longitud de los filamentos y su morfología en todo el volumen del vaso.
La tecnología VINCI aplicada — airlift
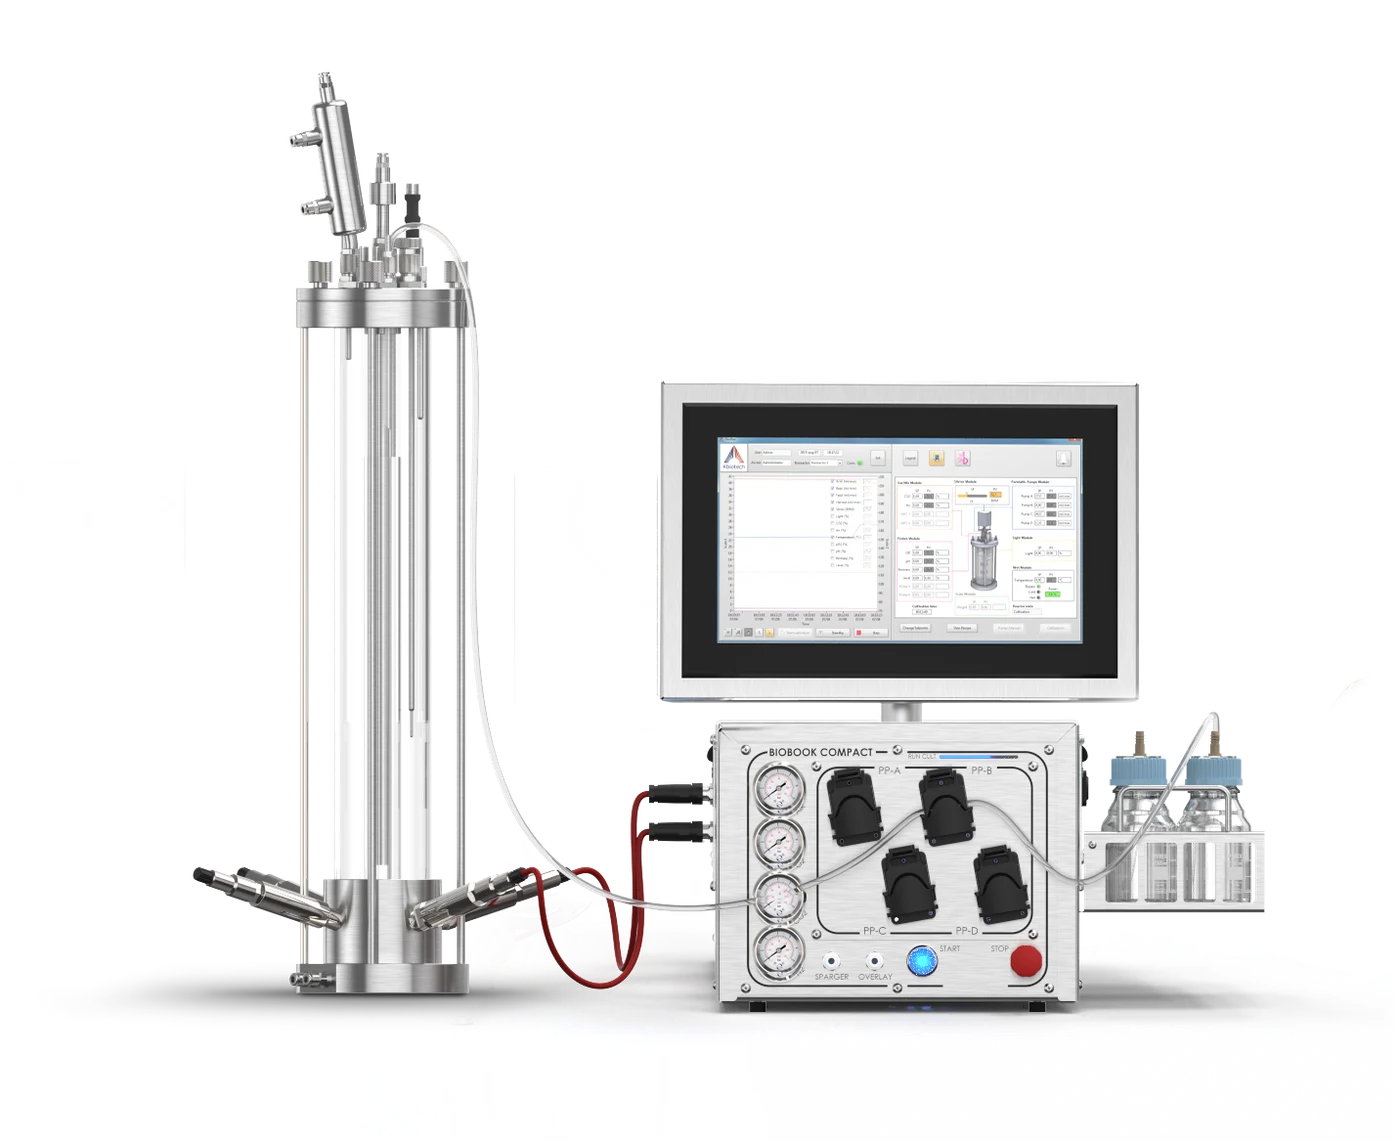
Para esta aplicación la tecnología de referencia es el biorreactor airlift, donde la circulación del líquido la impulsa el gas inyectado (bucle riser/downcomer) y no un impulsor giratorio. Así desaparece la zona de mayor cizalla del sistema, sin renunciar al aporte de oxígeno ni a la mezcla.
- Mezcla suave, sin impulsor. La circulación impulsada por el gas elimina la cizalla de la punta del impulsor que fragmenta las hifas, y preserva la morfología filamentosa de la que depende la textura [1][2].
- Oxígeno y nutrientes distribuidos de forma uniforme. El bucle riser/downcomer mantiene el gas y los nutrientes bien repartidos en todo el volumen de trabajo, algo clave para un crecimiento micelial denso y uniforme [2].
- Un escalado eficiente y de menor consumo. La geometría airlift no tiene piezas mecánicas en movimiento, consume menos energía y es más sencilla de limpiar; es la configuración establecida para la biomasa de hongos filamentosos a gran escala (p. ej. reactores airlift de bucle externo de 150 m³) [2].
- Control de proceso Bioflex™. Recetas automatizadas, pista de auditoría y datos conformes con la FDA 21 CFR Part 11 en todas las escalas.
De la investigación a la producción, una sola plataforma
Los mismos parámetros y recetas de Bioflex™ te llevan de la mesa de laboratorio a la escala industrial, reduciendo el riesgo de transferencia entre etapas.
Biorreactores y fermentadores esterilizables in situ para I+D
Serie BioSIP.
Ver el sistema →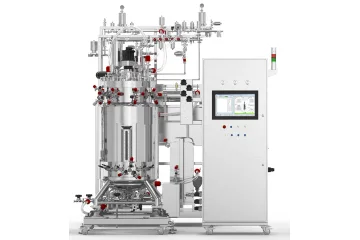
Biorreactores y fermentadores esterilizables in situ para piloto y producción
Serie BioFerm.
Ver el sistema →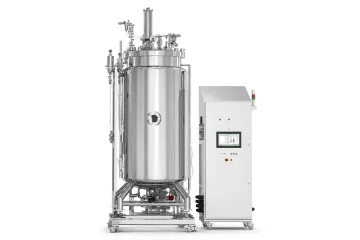
Biorreactores y fermentadores esterilizables in situ de gran escala
Biorreactores a medida.
Ver el sistema →Referencias de rendimiento
Las cifras siguientes son referencias establecidas del sector y de la literatura sobre biomasa de hongos filamentosos, citadas para mostrar rangos creíbles; no son resultados propios de VINCI ni de sus clientes.
- Escala comercial airlift de ~150 m³. La micoproteína de hongos filamentosos se produce comercialmente en biorreactores airlift de bucle externo, con volúmenes de trabajo de unos 150 a 155 m³ [2].
- Sin impulsor = menos cizalla y menos potencia. Los reactores airlift se eligen por su manejo homogéneo de los gases, una menor cizalla celular, un menor consumo de energía y un coste de inversión más bajo que los tanques agitados a gran escala [2].
Hablemos de tu proceso
Cuéntanos tu aplicación: nuestro equipo de ingeniería responde en 24 horas.